亮面不锈钢工件焊接后,采用电化学清洗机去除焊斑是常用工艺,但处理后常出现焊道发白失光的现象,与周边镜面亮面形成明显色差,影响外观一致性。不少操作人员会通过反复刷涂试图改善,反而容易加重问题。理清发白的核心成因,对应调整操作流程,才能在清除氧化层的同时保留亮面质感。
电解液残留结晶是最常见的诱发因素。电化学清洗所用的电解液含有盐类组分,若清洗后未及时充分漂洗,液体在焊道表面自然风干,溶解的盐分会结晶析出,形成白霜状、雾状的白色痕迹。工件刚焊完温度偏高时清洗,液体蒸发速度更快,残留结晶会更明显;使用硬水直接漂洗,水中钙镁离子也会一同析出,加重发白印记。这类发白属于表面残留问题,并未损伤母材基体,处理难度相对较低。
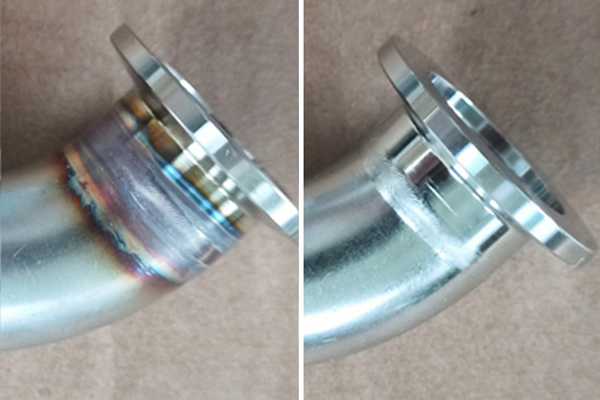
工艺参数不当引发的表层过溶解,是另一类主要原因。电流档位过高、毛刷在同一位置停留时间过长,会导致焊缝区域金属表层被过度溶解,表面微观粗糙度上升,光线发生漫反射,外观呈现哑光灰白色。同时焊缝熔合区经过高温熔化再凝固,金相组织与轧制态的母材存在差异,晶粒结构不同,在同等电化学条件下溶解速率不一致,本身就更容易出现色泽差,参数失控时发白现象会更加突出。
除此之外,过钝化与前处理不足也会引发发白。清洗通电时间过长,表面生成过厚的钝化膜,会呈现均匀的灰白色雾层,失去原有镜面光泽;若焊缝原有厚重黑色氧化层未做预处理,局部反应不均,也会出现斑块状发白。
针对不同成因,可对应采取处理与预防措施。首先规范漂洗与干燥流程,清洗完成后立即用流动清水充分冲洗焊道,必要时搭配弱碱性中和液中和表面残留电解质,再用清水冲净,随后用洁净抹布或无油压缩空气及时吹干,禁止工件带液自然风干。水质偏硬的地区,最终漂洗建议使用纯水,避免水垢残留形成白印。
其次优化工艺参数,根据氧化程度匹配电流大小与刷涂速度。重度发黑氧化可先做轻度打磨预处理,减少通电处理时长;避免在同一位置反复长时间刷涂,降低过腐蚀风险。对外观一致性要求高的亮面工件,可选用适配焊缝金相组织的电解液,缩小焊缝与母材的色泽差异。
对于已经出现的发白痕迹,残留类发白可用专用清洁膏配合软布擦拭去除;过腐蚀导致的哑光发白,可通过细粒度抛光膏局部精抛修复,或配套电解抛光工序做整体匀色处理。同时做好焊接前端保护,降低焊缝氧化程度,减少后续清洗负荷,也能从源头减少发白问题的出现。